電子製造廠常見 10 大物流瓶頸,AMR 如何改善 SMT 補料與 WIP 搬運
 隨著電子製造業面臨少量多樣、頻繁換線、人力短缺及交期壓力,許多工廠開始發現真正限制產能的問題未必來自設備,而是物料無法在正確時間送達正確工站。從 SMT 補料、Kitting 配送到 WIP 轉運,廠內物流已逐漸成為影響生產效率的重要環節。
AMR 自主移動機器人可協助電子製造廠執行線邊補料、WIP 轉運、空載具回收及成品搬運。相較於傳統固定導引型 AGV 無人搬運車,AMR 不需依賴磁條或固定軌道,能配合產線配置與搬運需求調整路徑。本文將從電子製造廠常見的瓶頸切入,說明 AMR 如何改善 SMT 供料、Kitting 配送、製程間物料搬運、線邊庫存及多車管理。
1. SMT 線經常缺料,Reel、Tray 要怎麼透過 AMR 自動補料?
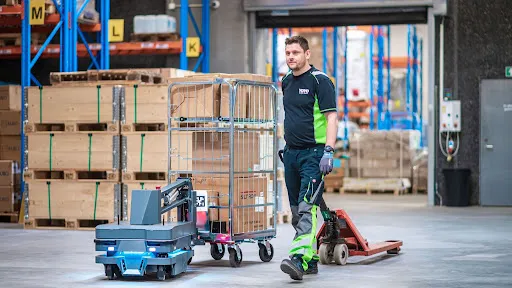
SMT 線缺料不一定是庫存不足,也可能是 Reel、Tray 未能及時送達指定工站。物料完成備料後,可先放入統一的料箱、料架或推車,再由 AMR 從倉庫、備料區(Supermarket)運送至線邊站點,減少人員往返領料及產線等待時間。
自動補料的關鍵在於建立明確的叫料條件,例如依工單、排程、用料量或缺料訊號產生配送任務。AMR 負責取料與運送,不會自行判斷哪一捲 Reel 即將用完,導入前仍需完成物料識別、載具規格及取放站點等規劃,才能形成穩定的線邊補料流程。
2. Kitting 完成後,可以直接由 AMR 配送到產線嗎?
可以。完成 Kitting 後,可依整組物料的重量、尺寸與包裝形式,放入料箱、貨架或推車,再由 AMR 從備料區送往 SMT、DIP 或組裝線的指定工站。如此可銜接備料與線邊交付,避免完成的 Kit 留在備料區等待人員推送。導入前需先統一載具形式,並設定固定的取料位置、交付站點與任務觸發方式。當備料人員將 Kit 放至指定位置並完成確認後,AMR 即可接續配送,讓 Kitting 專注於備妥正確物料,後段運輸則交由 AMR 執行。
3. SMT、DIP、測試與組裝之間的 WIP 可以用 AMR 搬運嗎?
可以。AMR 可依實際生產流程,負責 SMT、DIP、測試與組裝工站之間的 WIP 搬運,例如將 SMT 完成的 PCB 送往 DIP 或測試站,再把完成插件、檢測的半成品運送至後續組裝工站,減少製程人員離站推車及半成品等待轉運的時間。
搬運時,可依 PCB 與半成品的尺寸、重量及防護需求,使用 Tray、料箱、推車或活動料架承載,再由 AMR 按固定週期配送,或於前一道製程完成後接收任務,將 WIP 送至下一個指定工站。如此便能銜接不同製程間的物料流轉,降低人工搬運與 WIP 滯留。
4. PCB 從倉庫到 SMT 線反覆搬運,值得優先導入 AMR 嗎?
值得優先評估。PCB 從倉庫到 SMT 線的搬運通常具有起訖點明確、往返頻率高及作業內容重複等特性,流程較容易標準化,也方便計算導入前後的人力與配送效率。企業可從每日搬運趟次、單趟距離、投入工時、每次載量及缺料等待時間,來判斷 AMR 是否列為優先導入項目。若上述需求穩定且頻率高,建議先選擇一條「倉庫至 SMT 線」的路線進行小規模驗證,確認配送節拍與搬運量符合需求後,再擴大至其他產線。
〈延伸閱讀:AMR 怎麼選?從載重、規格、場域到導入流程帶你一篇搞懂〉
5. 產線人員一直離站找料、補料,AMR 能解決多少人工搬運?
AMR 能減少多少人工搬運,沒有固定比例,主要取決於物流流程的標準化程度。在固定起訖點、穩定配送頻率與統一載具的流程中,AMR 通常可接手大部分重複性的送料、領料與空載具回收。
不過,AMR 主要解決的是物料運輸,找料、揀料、核對及裝卸仍可能需要人工處理,除非再搭配頂部模組、輸送設備或系統整合。領料位置與載具越一致、叫料方式越明確,可交由 AMR 執行的搬運比例就越高;物料分散、需求不固定,能減少的人工範圍也會較有限。
6. AMR 能不能減少線邊庫存與 WIP 堆積?
可以,但需要同步調整補料與製程轉運方式。AMR 可依生產排程或實際用料需求,將 Reel、Tray、料箱等物料以小批量、高頻率的方式送至產線,減少為了預防缺料而在線邊一次堆放大量物料。當一道製程完成後,也能由 AMR 將 WIP 及時送往下一個工站,縮短半成品等待轉運的時間。
如果仍採低頻率、大批量配送,或下一道製程尚未釋出空間時,單純導入 AMR 仍無法改善堆積問題。 企業需一併設定補料時機、暫存數量及配送優先順序,必要時串接 MES、ERP 或 WMS,才能讓物料按需求流動,進一步降低線邊庫存與 WIP 滯留。
7. 電子廠經常換線、插單或調整 Layout,AMR 需要重新施工嗎?
通常不需要重新施工。AMR 透過地圖、感測器與導航軟體規劃路徑,不必鋪設磁條、埋線或固定軌道。電子廠換線或調整 Layout 時,多半只需更新地圖、行駛區域、停靠站點與配送任務;遇到插單,則可調整任務順序與派送優先級。相較於 AGV 無人搬運車,較能因應經常變動的生產配置。但是 Layout 變更後仍需重新確認走道寬度、轉彎空間、人車動線及停靠位置,並將推車、貨架等載具尺寸納入評估;若新路線出現空間不足、門檻或安全區域衝突,現場仍可能需要局部調整,但通常不必重新建置整套導引設施。
〈延伸閱讀 >> AGV 與 AMR 差在哪?快速掌握電子製造自動化設備完整比較與選型〉
8. 無塵室、ESD、窄走道與人車混流環境可以導入 AMR 嗎?
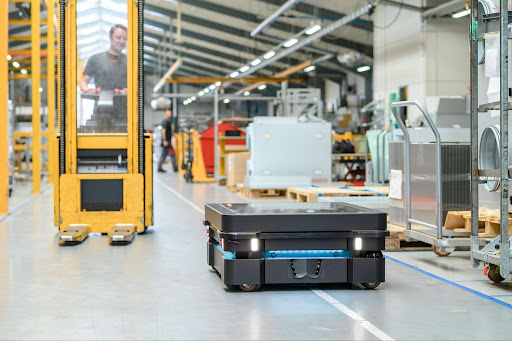
可以,但四種環境的評估條件不同。無塵室需確認機型是否符合現場要求的潔淨等級與相關規範;ESD 區域則應選用具備靜電防護設計的設備,例如 MiR250 提供 ESD 版本。窄走道除了測量 AMR 本體尺寸,也要將推車、貨架、載物寬度及轉彎空間納入計算。
人車混流環境需進一步規劃行駛速度、交會區域、停靠站點及門禁規則。AMR 雖能透過感測器偵測障礙物並調整路徑,仍無法取代現場風險評估與安全動線設計。設備規格符合環境要求,並完成整體動線規劃後,這些場域都能進一步評估導入 AMR。
9. AMR 只能送料嗎?空 Tray、空箱、廢料與成品也能一起處理嗎?
可以一起處理。AMR 除了將 Reel、Tray 或零組件送到產線,也能執行空 Tray、空箱回收、WIP 轉運、廢料清運及成品搬運,例如去程將新物料送至指定工站,回程帶回空載具;製程完成後,再將 WIP 送往下一站,或把成品運至包裝區與倉儲區,減少空車往返。
10. AMR 從一台擴充到多台後,要怎麼管理任務與交通?
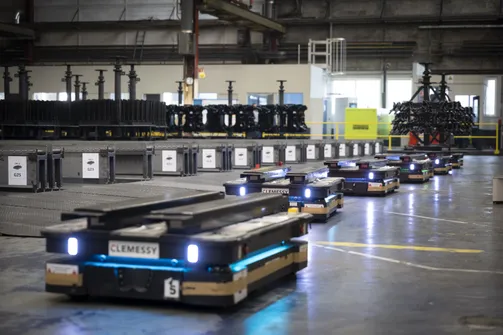
AMR 擴充至多台後,應透過 MiR Fleet 集中管理,不必逐台設定任務。系統可依任務優先順序、機器人位置、電量與可用狀態,自動選擇合適的 AMR 執行搬運,並協調共用路線、交叉口及狹窄走道的通行順序,降低搶道、壅塞與彼此阻擋的情況。
若再透過 REST API 與 ERP、MES 或 WMS 串接,生產與倉儲系統產生配送需求後,即可自動建立任務,再由 MiR Fleet 統一派車、安排交通及管理充電。導入多台 AMR 時,還需預先設定任務優先級、行駛區域、交通規則與充電時機,才能讓不同產線的搬運需求維持順暢。
電子製造案例:Honeywell 如何用 AMR 釋放 6 名全職人力?
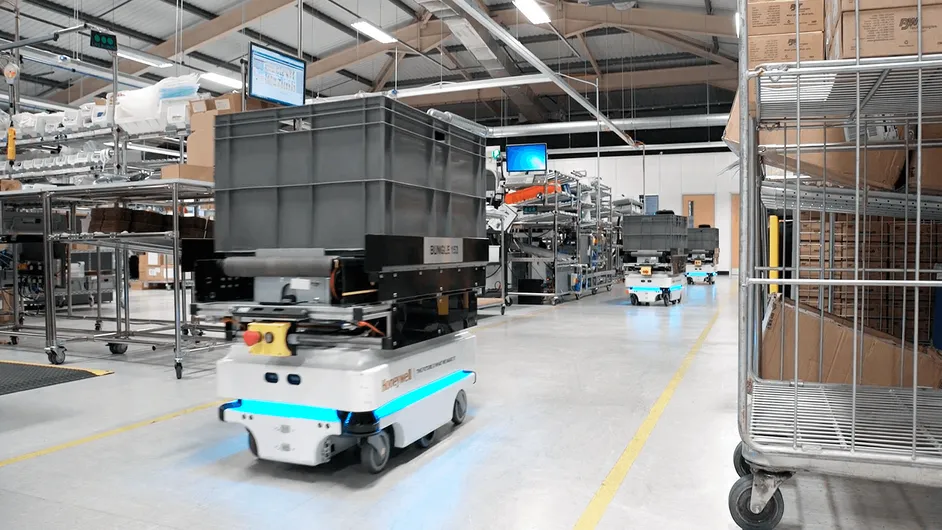
Honeywell 英國 Poole 廠生產氣體偵測設備,原料與半成品需在 9.1 萬平方公尺的多層廠區內移動。倉庫與生產區分布於不同樓層,配送途中還要通過狹窄走道、防火門與電梯,人工推車不僅占用人力,也容易受到休息時間與產線調整影響。
工廠導入三台 MiR100 並搭配輸送模組後,AMR 可自主取料並配送至 15 個生產站點。原本負責推車的 6 名全職人力得以回到產線,解決人員離站、跨區送料與複雜動線等瓶頸,讓人力得以投入製造及其他更具價值的工作,整體專案也成功在兩年內回收投資。
MiR AMR 推薦產品:如何選擇合適的自主移動機器人?
MiR250:適合中小型零件、料箱與線邊配送
MiR250 可以協助運送 Reel、Tray、料箱、Kitting 物料或小型 WIP,最大負載為 250 公斤,可通過最窄約 80 公分的空間,也能搭配 MiR Hook 250、Shelf Carrier 250 或其他頂部模組搬運推車與活動料架,能幫助廠內提高小批量補料頻率、減少人員離站,ESD 版本也適合敏感電子零組件的廠內配送。
〈立即閱讀產品簡介 >> MiR250、MiR250 Hook、MiR Shelf Carrier 250〉
MiR600:適合中重型物料與棧板搬運
中重型料架、設備物料與棧板需要往返倉庫、生產區及後段物流,可選擇最大負載 600 公斤 的 MiR600。搭配棧板升降模組後,能自主完成棧板取貨、運輸與卸載,適合取代固定路線上的人工拖板車作業,減少重複搬運並維持穩定的物料供應。
MiR1350:適合大型、重型貨物搬運
大型原物料、重型載具及超過 MiR600 負載範圍的貨物,可交由最大負載 1350 公斤的 MiR1350 搬運。 此機型著重高負載水平運輸,適合大型料架、重型零組件及棧板在倉儲與生產區之間移動,能減少人員接觸重物及堆高機頻繁穿梭的需求。
MiR1200 Pallet Jack:適合大量棧板自主搬運
大量歐規棧板需要在收貨區、倉庫與生產區之間持續流轉,可採用專為棧板物流設計的 MiR1200 Pallet Jack。它能自主偵測、取起並運送最高 1200 公斤的棧板,AI 感知系統可提升辨識與取放效率。相較於通用型 AMR 平台,此機型更著重縮短棧板處理週期,並透過機會充電支援長時間運作。
結論:從理解 AMR 開始,建立更有彈性的電子製造廠內物流
了解 AMR 的運作方式只是起點,電子製造廠真正需要解決的是 Reel、Tray、Kitting 物料與 WIP 能否在正確時間送達指定工站。透過 AMR 串接倉儲、備料、SMT、DIP、測試與組裝流程,可減少產線缺料、人員離站、線邊堆料及半成品等待轉運等問題,空載具回收、廢料清運與成品搬運也能納入整體物流規劃。
建立彈性的廠內物流不必一次完成全廠自動化,可先從搬運頻率高、起訖點明確的線邊供料或 WIP 轉運開始,逐步統一載具、取放站點與任務觸發方式,再擴展至多台 AMR 的集中管理。當物料搬運能隨生產需求即時調整,電子製造廠便能更穩定地因應換線、插單與產能變化,讓 AMR 真正成為改善線邊供料及廠內物流效率的工具。
預約產線檢查
在全球勞動力短缺與產能競爭日益激烈的情況下,AMR 將持續成為企業實現智慧工廠與數位轉型的核心技術,未來 AMR 的發展重點不僅在於提升單機的感測、決策與運動精度,也需克服多機協作、IoT 系統整合與 AI 自動化等挑戰。
想了解如何為你的產線導入最合適的自走車流程及規格?馬上預約產線檢查,專業團隊將給予你最量身打造的建議。